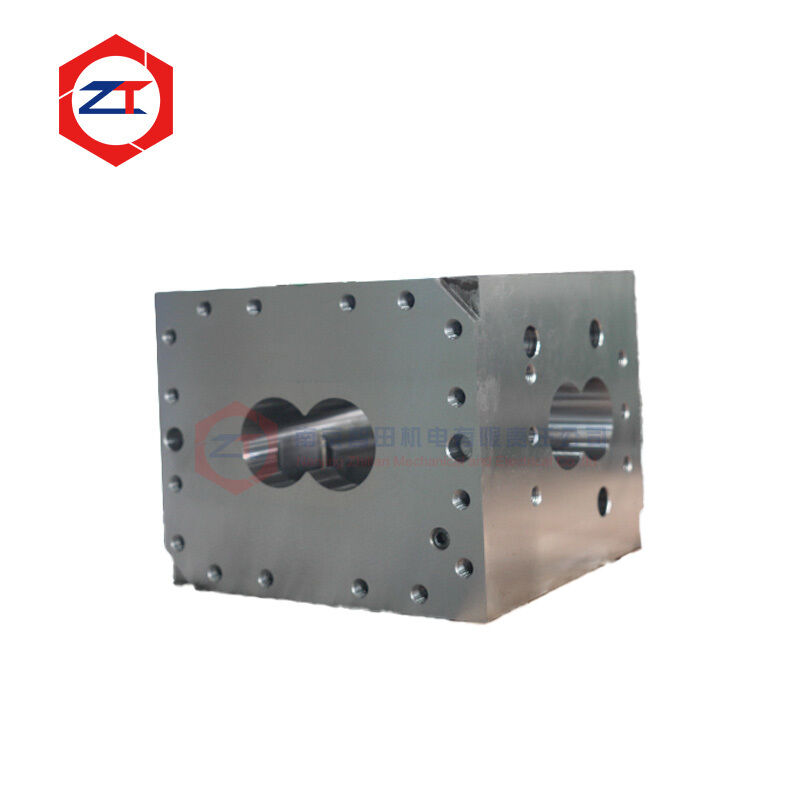
Cette vis jumelée chemisée en alliage modulaire est conçue pour les procédés d'extrusion réactive où la résistance à la corrosion, le contrôle de la zone de procédé et le remplacement fiable sont tous importants.
L'extrusion réactive combine souvent le traitement des polymères avec des réactions chimiques à l'intérieur de l'extrudeuse. Selon la formulation, différentes sections du fût peuvent être exposées à des additifs corrosifs, à des températures élevées, à des composants volatils, à des pressions changeantes et à des exigences de temps de séjour différentes.
Une configuration de fût modulaire permet de concevoir chaque section de procédé en fonction de sa fonction spécifique, tandis qu'un alésage de travail chemisé en alliage offre une protection supplémentaire dans les zones exposées aux attaques chimiques ou à l'usure et à la corrosion combinées.
Cela permet de résoudre des problèmes tels que :
- Corrosion des alésages de fût dans les formulations réactives
- Exigences de matériaux différentes entre les zones de procédé
- Usure localisée ou attaque chimique
- Remplacement difficile des sections de fût endommagées
- Capacité de ventilation ou de dévolatisation insuffisante
- Contrôle de température incohérent dans la zone de réaction
- Sur-spécification de l'ensemble du fût avec un seul matériau coûteux
Spécifications clés
| Article |
Configuration disponible |
| Type de produit |
Vis jumelée chemisée en alliage modulaire |
| Application principale |
Extrusion réactive et chimique |
| Caractéristique principale |
Sections de procédé modulaires avec protection d'alésage chemisé en alliage |
| Types de fût |
Sections fermées, d'alimentation, de réaction, de ventilation, d'alimentation latérale et personnalisées |
| Options de revêtement |
Systèmes d'alliages à base de nickel, résistants à l'usure ou spécifiques à l'application |
| Base de fabrication |
Dessin, échantillon ou dimensions mesurées |
| Contrôle de la température |
Canaux de chauffage et de refroidissement personnalisés |
| Interfaces de procédé |
Orifices d'alimentation, d'injection, de ventilation, de vide et d'alimentation latérale |
| Inspection |
Alésage, entraxe, interfaces, orifices et état du revêtement |
| Objectif principal |
Soutenir le traitement réactif tout en protégeant les zones critiques du fût |
Pourquoi l'extrusion réactive nécessite différentes zones de fût
L'extrusion réactive diffère du compoundage conventionnel car des changements chimiques ou physiques peuvent se produire à l'intérieur de l'extrudeuse pendant que le matériau est mélangé et transporté.
Différentes sections de la machine peuvent remplir différentes fonctions, telles que :
- Alimentation du polymère
- Fusion
- Injection de liquide ou d'additif
- Réaction
- Mélange intensif
- Ventilation
- Dévolatilisation sous vide
- Augmentation de la pression
- Transport final
Ces zones ne fonctionnent pas toujours dans les mêmes conditions de température, de pression ou d'environnement chimique.
Par exemple, une section de réaction peut nécessiter une résistance à la corrosion plus élevée, tandis qu'une section de montée en pression en aval peut subir une usure mécanique plus importante.
L'utilisation d'un système de fût modulaire permet de configurer chaque section en fonction de sa tâche de procédé réelle.
Protection du revêtement en alliage pour les zones de réaction corrosives
Certaines formulations d'extrusion réactive contiennent des composants qui peuvent attaquer les matériaux de fût conventionnels.
Les sources potentielles de corrosion peuvent inclure :
- Additifs réactifs
- Composants acides ou alcalins
- Humidité combinée à des additifs chimiques
- Formulations contenant des halogènes
- Intermédiaires réactifs
- Sous-produits du procédé
Si l'alésage du fût est attaqué chimiquement, des piqûres et des dommages de surface peuvent progressivement modifier la géométrie interne.
Cela peut affecter :
- Le jeu vis-fût
- Le flux de matière
- La stabilité de la pression
- Le nettoyage
- La consistance du produit
- La durée de vie du fût
Pour ces zones, des systèmes d'alliages à base de nickel ou d'autres alliages résistants à la corrosion peuvent être évalués en fonction de la formulation réelle.
Le matériau doit être sélectionné en fonction de l'environnement chimique, de la température et de l'état d'usure, et non de la seule dureté.
Combiner la protection contre la corrosion et la résistance à l'usure
L'extrusion réactive n'est pas toujours un problème de corrosion pur.
Certaines formulations contiennent également :
- Charges minérales
- Fibre de verre
- Poudres fonctionnelles
- Pigments
- Particules de renforcement
- Autres additifs abrasifs
Dans ces applications, le fût peut être exposé à la fois à des attaques chimiques et à l'abrasion mécanique.
Un matériau d'excellente dureté mais d'une résistance à la corrosion insuffisante peut toujours échouer prématurément.
De même, un matériau résistant à la corrosion avec de mauvaises performances d'usure peut perdre la géométrie de son alésage dans des conditions abrasives.
Pour cette raison, la sélection du revêtement doit tenir compte du problème dominant :
- Corrosion
- Abrasion
- Usure et corrosion combinées
- Dommages localisés dans une zone spécifique
Remplacement modulaire des sections de fût individuelles
Un avantage d'un système de fût modulaire est que les sections endommagées ou fortement exposées peuvent être remplacées individuellement.
Si la corrosion est concentrée dans une zone de réaction ou d'injection, il peut ne pas être nécessaire de remplacer l'ensemble du fût.
Le remplacement individuel peut aider à :
- Réduire les coûts de maintenance
- Réduire le stock de pièces de rechange
- Concentrer les matériaux haut de gamme dans les zones critiques
- Simplifier la maintenance future
- Conserver les sections de fût qui restent en état acceptable
Pour les projets de remplacement, la nouvelle section doit correspondre précisément aux interfaces du fût adjacent.
Les dimensions importantes comprennent :
- Géométrie de l'alésage
- Entraxe
- Longueur totale
- Faces de connexion avant et arrière
- Dimensions de positionnement
- Emplacements des trous de boulons
- Interfaces de chauffage et de refroidissement
- Positions des orifices de procédé
Configurer les orifices pour le traitement réactif
L'extrusion réactive peut nécessiter des connexions de procédé supplémentaires au-delà de l'alimentation et de la ventilation standard.
Selon le procédé, le fût peut être configuré avec :
- Orifices d'injection de liquide
- Orifices d'alimentation d'additifs
- Ouvertures d'alimentation latérale
- Ventilation atmosphérique
- Ventilation sous vide
- Trous de capteurs de température
- Orifices de mesure de pression
- Connexions de procédé personnalisées
La position de ces orifices doit correspondre à la séquence du procédé.
Un emplacement incorrect des orifices peut affecter le temps de réaction, l'efficacité du mélange, la dévolatisation ou la stabilité de la pression en aval.
Contrôle de la température dans la zone de réaction
Le contrôle de la température est particulièrement important dans le traitement réactif.
Certaines réactions dégagent de la chaleur, tandis que d'autres formulations nécessitent un apport thermique supplémentaire.
Dans le même temps, une température excessive peut entraîner :
- Dégradation du polymère
- Réactions secondaires indésirables
- Décoloration
- Changements de viscosité
- Réduction de la consistance du produit
Les sections de fût peuvent donc être configurées avec des trous de chauffage et des canaux de refroidissement personnalisés en fonction des exigences thermiques de chaque zone de procédé.
L'objectif n'est pas simplement de chauffer ou de refroidir le fût, mais de soutenir un profil thermique plus stable tout au long du processus de réaction complet.
Correspondance précise des interfaces pour les projets de remplacement
Une section de fût modulaire doit s'intégrer à l'extrudeuse existante.
La fabrication de remplacement peut être basée sur :
- Dessins originaux
- Échantillons de fût existants
- Dimensions mesurées
- Données d'interface machine
- Exigences du procédé
Lorsqu'un seul fût usagé est disponible, les dimensions usées ou corrodées doivent d'abord être identifiées.
Un nouveau fût de remplacement doit restaurer la géométrie prévue plutôt que de copier les dommages de la pièce usagée.
Fabrication et inspection
L'inspection peut inclure :
- Dimensions de l'alésage interne
- Entraxe
- Géométrie de l'alésage
- Parallélisme
- Longueur totale du fût
- Précision de la face de connexion
- Positions des trous de boulons
- Dimensions des orifices de procédé
- Canaux de chauffage et de refroidissement
- Étanchéité des canaux de refroidissement
- État de surface du revêtement
- Vérification des matériaux
Pour le remplacement modulaire, une attention particulière doit être accordée aux faces de connexion et à la continuité de l'alésage entre les sections adjacentes.
Informations requises pour l'évaluation technique
Veuillez fournir :
- Marque de l'extrudeuse et informations sur la machine
- Dessin ou échantillon de fût
- Polymère traité
- Additifs réactifs ou composants chimiques
- Informations sur la charge ou le renforcement
- Température de traitement
- Vitesse de rotation de la vis
- Débit approximatif
- Matériau actuel du fût
- État actuel de corrosion ou d'usure
- Emplacement des zones de réaction, d'injection et de ventilation
- Orifices de procédé requis
- Durée de vie actuelle du fût
- Quantité requise
Des photos de corrosion, de piqûres ou d'usure localisée peuvent aider à déterminer quelles sections de fût nécessitent une protection améliorée.
Questions fréquemment posées
Pourquoi utiliser un fût modulaire pour l'extrusion réactive ?
Parce que différentes zones de procédé peuvent nécessiter différentes fonctions, matériaux, orifices et dispositions de contrôle de température. Les sections modulaires permettent de configurer chaque zone séparément.
Chaque section a-t-elle besoin d'un revêtement en alliage ?
Non. Des matériaux de revêtement plus performants peuvent être concentrés dans les sections exposées à la corrosion ou à l'usure la plus sévère.
Peut-on remplacer une seule section de fût de zone de réaction endommagée ?
Oui, à condition que les sections adjacentes restent utilisables et que le fût de remplacement corresponde précisément aux interfaces existantes.
Un revêtement à base de nickel est-il toujours requis pour l'extrusion chimique ?
Non. Le matériau correct dépend de l'environnement chimique, de la température, de l'abrasion et du mode de défaillance actuel.
Demander une évaluation de fût pour extrusion réactive
Envoyez-nous votre dessin de fût, votre formulation réactive et votre état actuel de corrosion ou d'usure.
Nous pouvons aider à évaluer :
- Quelles sections de fût nécessitent une protection en alliage
- Si la corrosion ou l'abrasion est le principal mécanisme de défaillance
- Où les orifices de réaction, d'injection et de ventilation doivent être confirmés
- Si des sections de fût individuelles peuvent être remplacées
- Quelles dimensions doivent être vérifiées avant la fabrication
Envoyez votre dessin de fût pour extrusion réactive pour examen technique

 Votre message doit contenir entre 20 et 3 000 caractères!